logo

Detalles de los productos

Created with Pixso. En casa Created with Pixso. Productos Created with Pixso.
Molino de extremo del carburo de tungsteno
Created with Pixso.

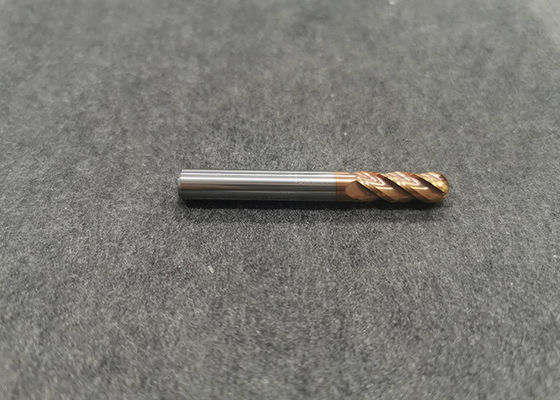
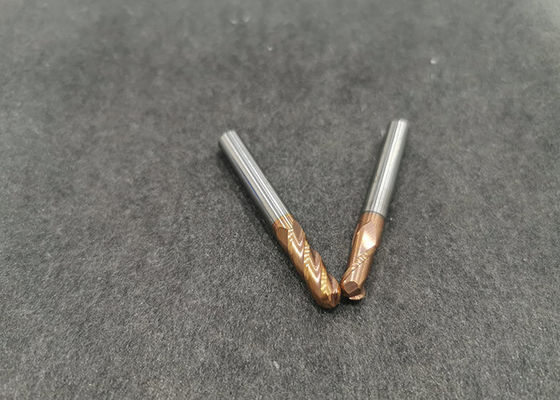
HRC55 Color Dorado Cuatro flautas Molino de extremo de carburo de tungsteno Molino de extremo de carburo sólido para acero Hierro Acero inoxidable

HRC55 Color Dorado Cuatro flautas Molino de extremo de carburo de tungsteno Molino de extremo de carburo sólido para acero Hierro Acero inoxidable

Nombre De La Marca: KTS
Número De Modelo: FLAUTA CUATRO
Cuota De Producción: 100 pedazos
Precio: $1-20
Condiciones De Pago: LC, T/T, Unión Occidental
Capacidad De Suministro: 250000 pedazos/pedazos por mes
Información detallada
Lugar de origen:
Sichuan, China
Certificación:
ISO9001:2008
Material:
Carburo de tungsteno
Dureza:
HRC55
El Conde de la Flauta:
1/2/3/4
Rango de tamaño:
1 mm y 20 mm
Finalizar:
Molienda fina
Tipo de nariz:
Nariz esférica, plana
Detalles de empaquetado:
ESTUCHE DE PLÁSTICO
Resaltar:

molino de extremo sólido del carburo

,

cortador sólido del molino de extremo del carburo

Descripción del producto

Fresa de carburo de tungsteno de vástago plano de cuatro filos HRC55 Color dorado HRC55

Sujeción de la fresa

Las fresas utilizadas en los centros de mecanizado adoptan en su mayoría el método de sujeción de collarín de resorte y tienen forma de voladizo cuando están en uso. Durante el proceso de fresado, a veces la fresa puede extenderse gradualmente desde el portaherramientas, de modo que se pierda por completo, lo que provoca el desguace de la pieza. La razón se debe generalmente a la existencia del orificio interior del portaherramientas y el diámetro exterior del portaherramientas de fresado, película de aceite, causada por una fuerza de sujeción insuficiente. Las fresas suelen estar recubiertas de aceite antioxidante. Si se utiliza aceite de corte no acuoso para el corte, también se adherirá una neblina de película de aceite al orificio interior del portaherramientas. Cuando la película de aceite se almacena en el vástago y el portaherramientas, es muy difícil que el portaherramientas sujete firmemente el vástago, y la fresa se afloja y se pierde durante el procesamiento. Por lo tanto, antes de sujetar la fresa, el vástago de la fresa y el orificio interior de la pinza de la herramienta deben limpiarse con líquido de limpieza y luego secarse antes de sujetarlos.
Cuando el diámetro de la fresa es grande, incluso si el portaherramientas y el portaherramientas están muy limpios, puede ocurrir un accidente de pérdida de herramienta. En este momento, se debe seleccionar el portaherramientas con una ranura aplanada y el método de bloqueo lateral correspondiente.
Otro problema que puede ocurrir después de sujetar la fresa es que la fresa se rompa en el puerto del portaherramientas durante el procesamiento. La razón es generalmente que el portaherramientas se ha desgastado durante mucho tiempo y la parte del puerto del portaherramientas se ha desgastado hasta tener forma cónica. Reemplazar con un nuevo portaherramientas.

Vibración de la fresa

Debido a que hay una ligera holgura entre la fresa y el portaherramientas, la herramienta puede vibrar durante el procesamiento. La vibración hará que el filo de la fresa tenga una cantidad de corte desigual y la expansión del corte aumentará con respecto al valor establecido original, afectando la precisión del mecanizado y la vida útil de la herramienta. Sin embargo, cuando el ancho de la ranura procesada es pequeño, la herramienta puede vibrar a propósito, y se puede obtener el ancho de ranura requerido aumentando la expansión del corte, pero en este caso, la amplitud máxima de la fresa debe estar por debajo de 0.02 mm, de lo contrario, realice un corte estable. En el mecanizado normal, cuanto menor sea la vibración de la herramienta, mejor.
Cuando ocurre vibración de la herramienta, debe considerar reducir la velocidad de corte y la velocidad de avance. Si ambas se han reducido en un 40% y todavía hay una gran vibración, debe considerar reducir la cantidad de corte.
Si ocurre resonancia durante el procesamiento, la razón puede ser que la velocidad de corte es demasiado alta, la velocidad de avance es pequeña, la herramienta no es suficiente, la fuerza de sujeción de la pieza no es suficiente, y la forma de la pieza o el método de sujeción de la pieza deben ser aceptados. Medidas como ajustar la cantidad de corte, agregar la rigidez fragmentaria de la herramienta y aumentar la velocidad de avance.
Corte frontal de la fresa
En el fresado CNC de la cavidad del molde y otras piezas, cuando el punto de corte es una parte cóncava o una cavidad profunda, es necesario aumentar la extensión de la fresa. Si se utiliza una fresa de filo largo, debido a la gran deflexión de la herramienta, es fácil causar vibración y provocar la rotura de la herramienta. Por lo tanto, en el proceso de mecanizado, si solo los filos con extremos de herramienta similares requieren participar en el corte, es mejor elegir una fresa de filo corto con vástago largo y una longitud total de herramienta mayor. Al utilizar una fresa de gran diámetro para mecanizar una pieza en una máquina herramienta CNC horizontal, debido a la gran deformación causada por el peso de la herramienta, se debe prestar más atención al título de corte frontal excelente. Si está utilizando una fresa de filo largo, necesita reducir significativamente la velocidad de corte y la velocidad de avance.

Selección de parámetros de corte

La elección de la velocidad de corte depende principalmente del material de la pieza a procesar; la elección de la velocidad de avance depende principalmente del material de la pieza a procesar y del diámetro de la fresa. Las muestras de herramientas de algunos fabricantes de herramientas extranjeros van acompañadas de una tabla de parámetros de corte de herramientas para referencia. Sin embargo, la elección de los parámetros de corte también se ve afectada por muchos factores, como las máquinas herramienta, las plaquitas de corte, la forma de la pieza a procesar y los métodos de sujeción. La velocidad de corte y la velocidad de avance deben ajustarse según la situación real.
Cuando la vida útil de la herramienta es el factor prioritario, la velocidad de corte y la velocidad de avance se pueden reducir adecuadamente; cuando la eliminación de virutas del filo no es buena, la velocidad de corte se puede aumentar adecuadamente.

Selección de métodos de corte

La adopción del fresado descendente es beneficiosa para la cubierta de la cuchilla de defensa y puede mejorar la vida útil de la herramienta. Pero hay dos puntos en los que centrarse:
① Si se acepta el procesamiento con máquinas herramienta ordinarias, se debe intentar eliminar la holgura del mecanismo de avance;
② Cuando la apariencia de la pieza deja una película de óxido u otra capa endurecida compuesta de proceso de fundición y forja, es aconsejable adoptar el fresado inverso.