|
|
| Nombre De La Marca: | KTS |
| Número De Modelo: | Nariz de la bola |
| Cuota De Producción: | 100 pedazos |
| Precio: | $1-20 |
| Condiciones De Pago: | LC, T/T, Unión Occidental |
| Capacidad De Suministro: | 250000 pedazos/pedazos por mes |
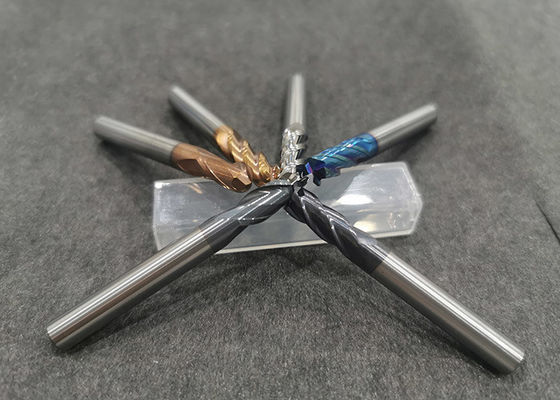
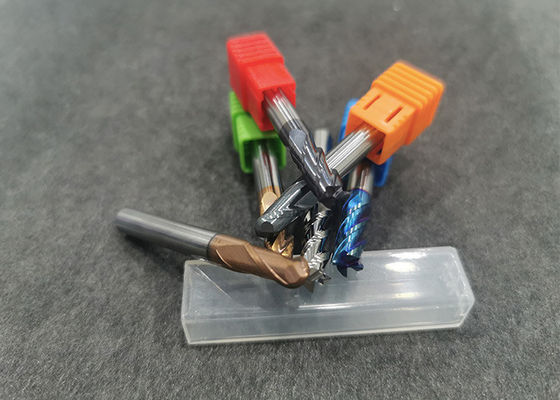
Fresadora de extremo de carburo de 1/2/3/4 ranuras Rectificado de fresadora Cortadores industriales
Fresadora de extremo Rectificado de fresadora Cortadores industriales
Información relacionada
Para entender la fresadora, primero debes entender el conocimiento de fresado
Al optimizar el efecto de fresado, la cuchilla de la fresadora es otro factor importante. En cualquier fresado, si hay más de una cuchilla participando en el corte al mismo tiempo, es una ventaja, pero demasiadas cuchillas participando en el corte al mismo tiempo son desventajas. Es imposible que un filo corte al mismo tiempo. La potencia requerida está relacionada con el número de filos participantes en el corte. En términos de proceso de formación de virutas, carga del filo y resultados del procesamiento, la posición de la fresadora en relación con la pieza de trabajo juega un papel importante. Al fresar en escuadra, utilice una fresadora que sea aproximadamente un 30% más grande que el ancho de corte y posicione la fresadora cerca del centro de la pieza de trabajo, entonces el espesor de la viruta no cambia mucho. El espesor de la viruta durante el corte es ligeramente más delgado que al cortar en el centro.
Para garantizar que se utilice un espesor de viruta promedio / avance por diente suficientemente alto, el número de dientes de la fresadora adecuados para este proceso debe determinarse correctamente. El paso de la fresadora es la distancia entre los filos de corte efectivos. Según este valor, la fresadora se puede dividir en tres tipos: fresadora de dientes densos, fresadora de dientes dispersos, fresadora de dientes especiales densos.
También relacionado con el espesor de las virutas fresadas está el ángulo principal de la fresadora de escuadra. El ángulo principal es el ángulo entre el filo principal de la plaquita y la superficie de la pieza de trabajo. Los ángulos principales son 45 grados, 90 grados y la cuchilla circular. El cambio de dirección cambiará mucho con la diferencia del ángulo de declinación principal: la fresadora con un ángulo de declinación principal de 90 grados produce principalmente fuerza radial, que actúa en la dirección de avance, lo que significa que la superficie a procesar no soportará demasiada presión. Es más confiable para piezas de trabajo con una estructura de fresado débil.
La fresadora con un ángulo de declinación principal de 45 grados tiene aproximadamente la misma fuerza de corte radial y dirección axial, por lo que la presión generada es relativamente equilibrada y los requisitos de potencia de la máquina herramienta también son relativamente bajos. Es especialmente adecuada para materiales de viruta corta que producen virutas astilladas durante el fresado. Artefactos.
La fresadora con plaquita redonda significa que el ángulo de declinación principal cambia continuamente de 0 a 90 grados, lo que depende principalmente de la profundidad de corte. La resistencia del filo de este tipo de plaquita es muy alta. Debido a que las virutas generadas a lo largo del filo largo son relativamente delgadas, es adecuada para avances grandes. La dirección de la fuerza de corte en la dirección radial de la plaquita cambia constantemente, y la presión generada durante el procesamiento dependerá de la profundidad de corte. El desarrollo de la geometría moderna de las plaquitas tiene las ventajas de las plaquitas de corte redondas con un efecto de corte suave, bajos requisitos de potencia para la máquina herramienta y buena estabilidad. Ya no es una fresadora de desbaste efectiva y se utiliza ampliamente en el fresado en escuadra y el fresado de extremo.